工艺路线设计
根据材料塑性、加工硬化特性、初始尺寸和目标规格分配冷轧、冷拔、减壁与扩圆道次,控制单道次变形量。
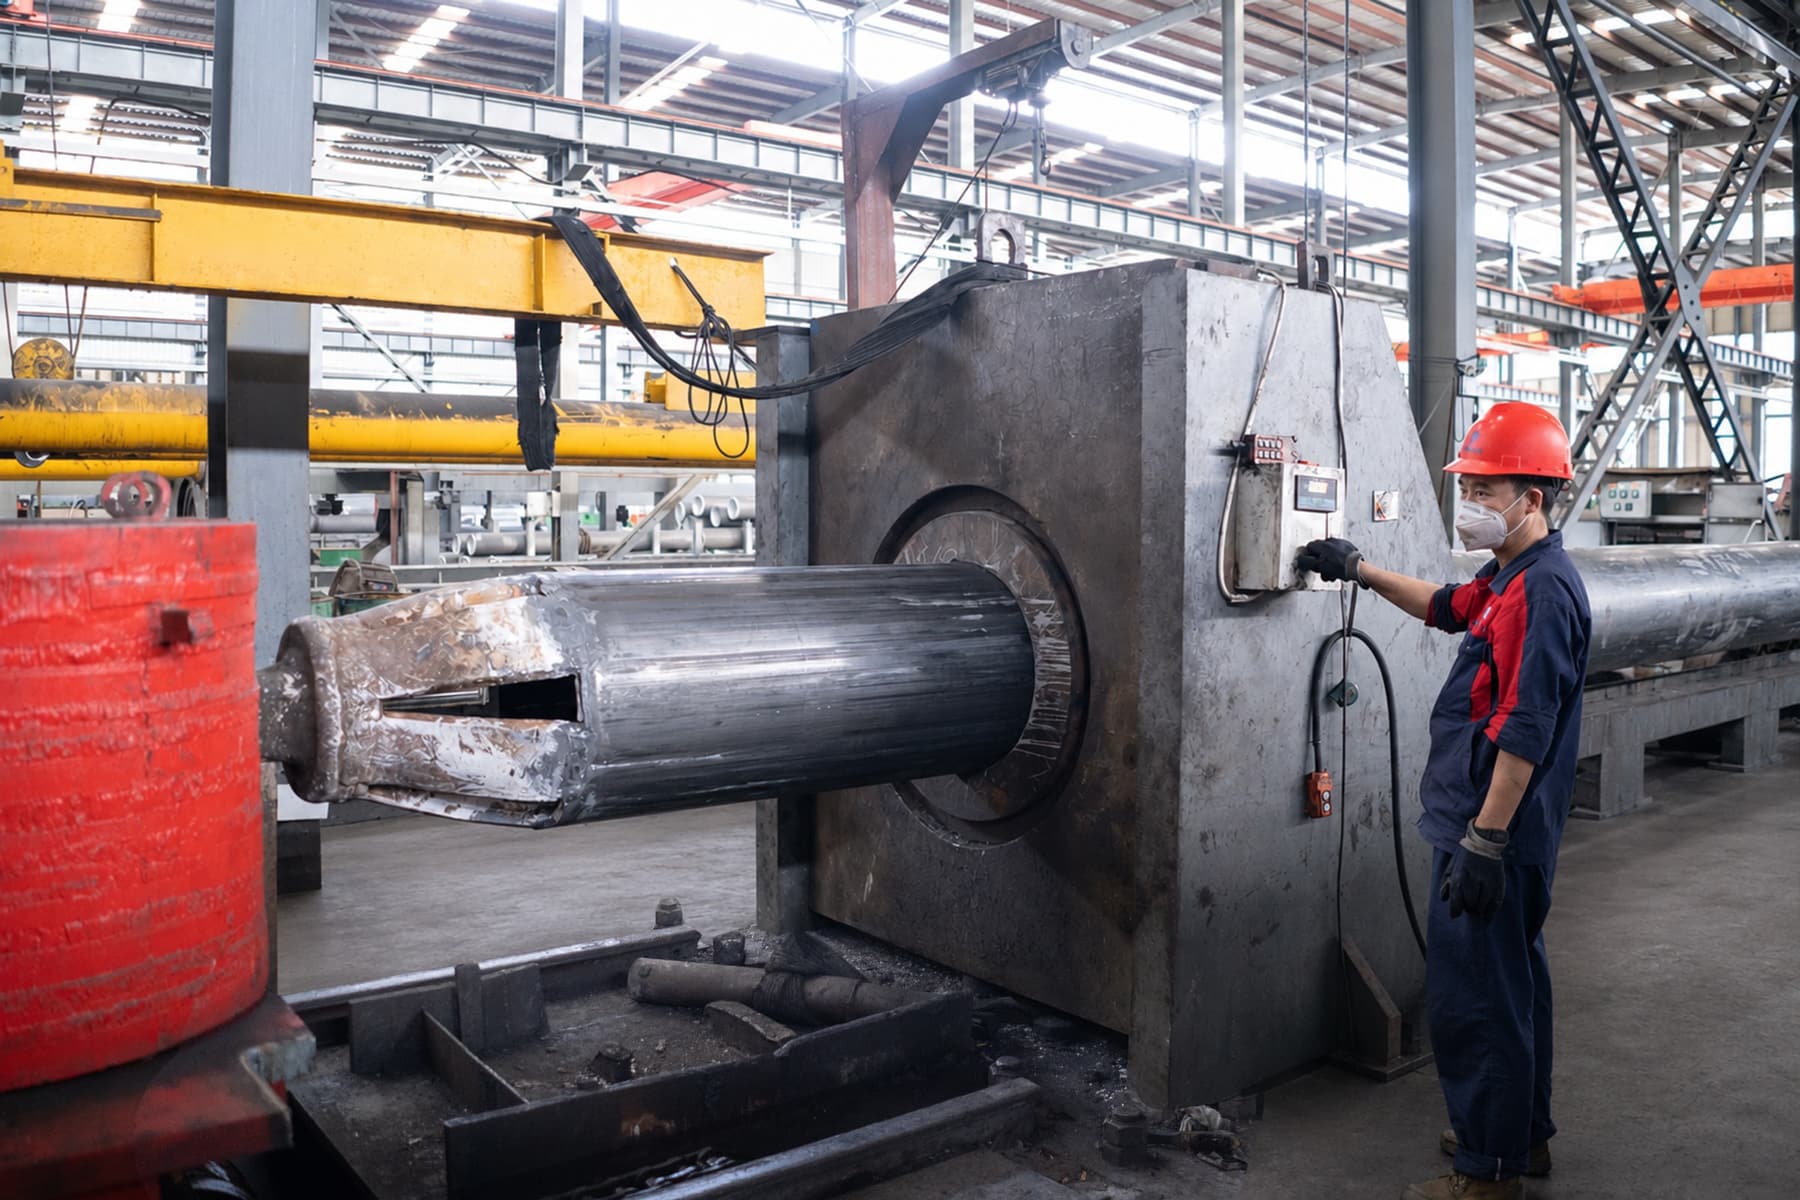
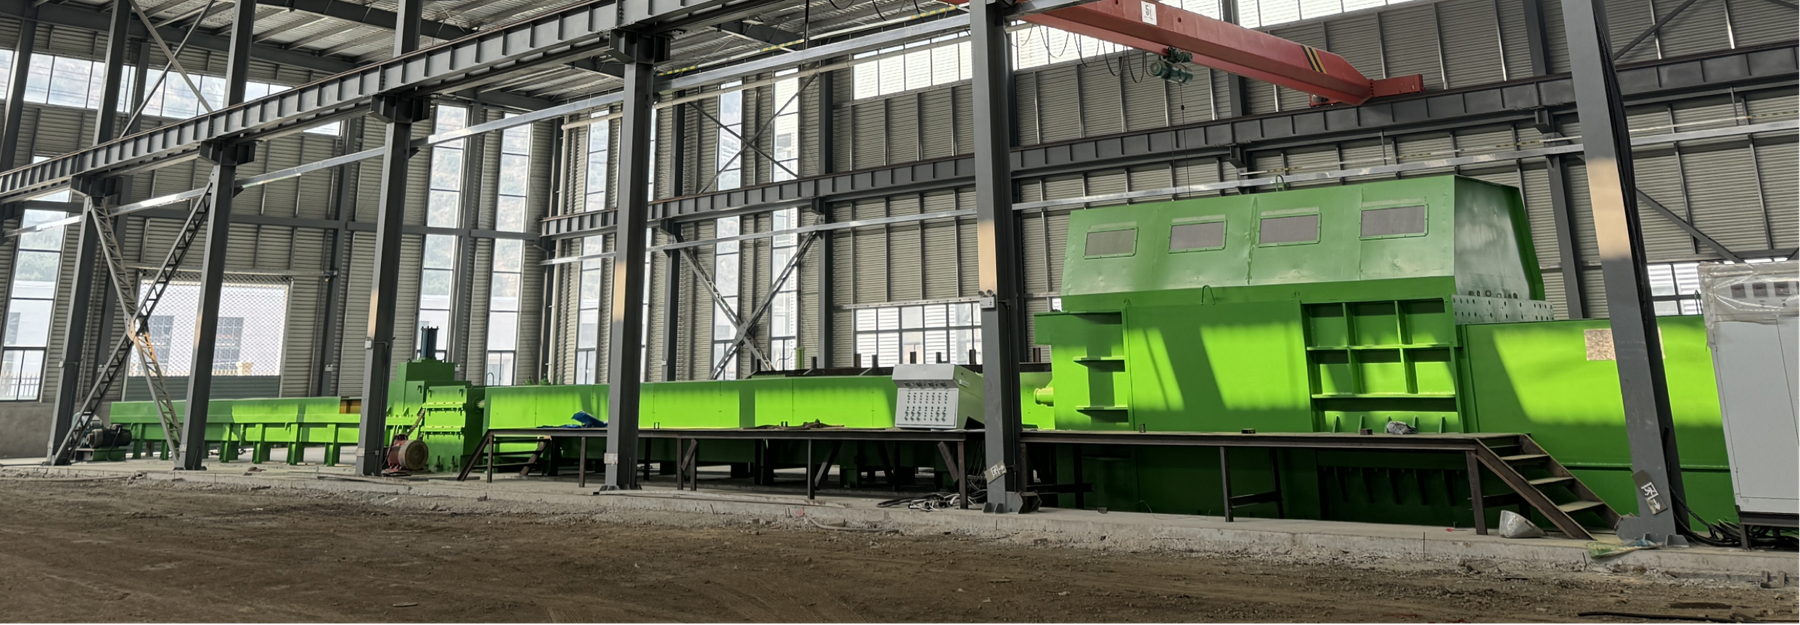
多规格二辊冷轧机组用于大口径、厚壁及高合金材料的多道次减径减壁。LB1300吨大型冷拔机组承担重型管材拉拔与尺寸形成。
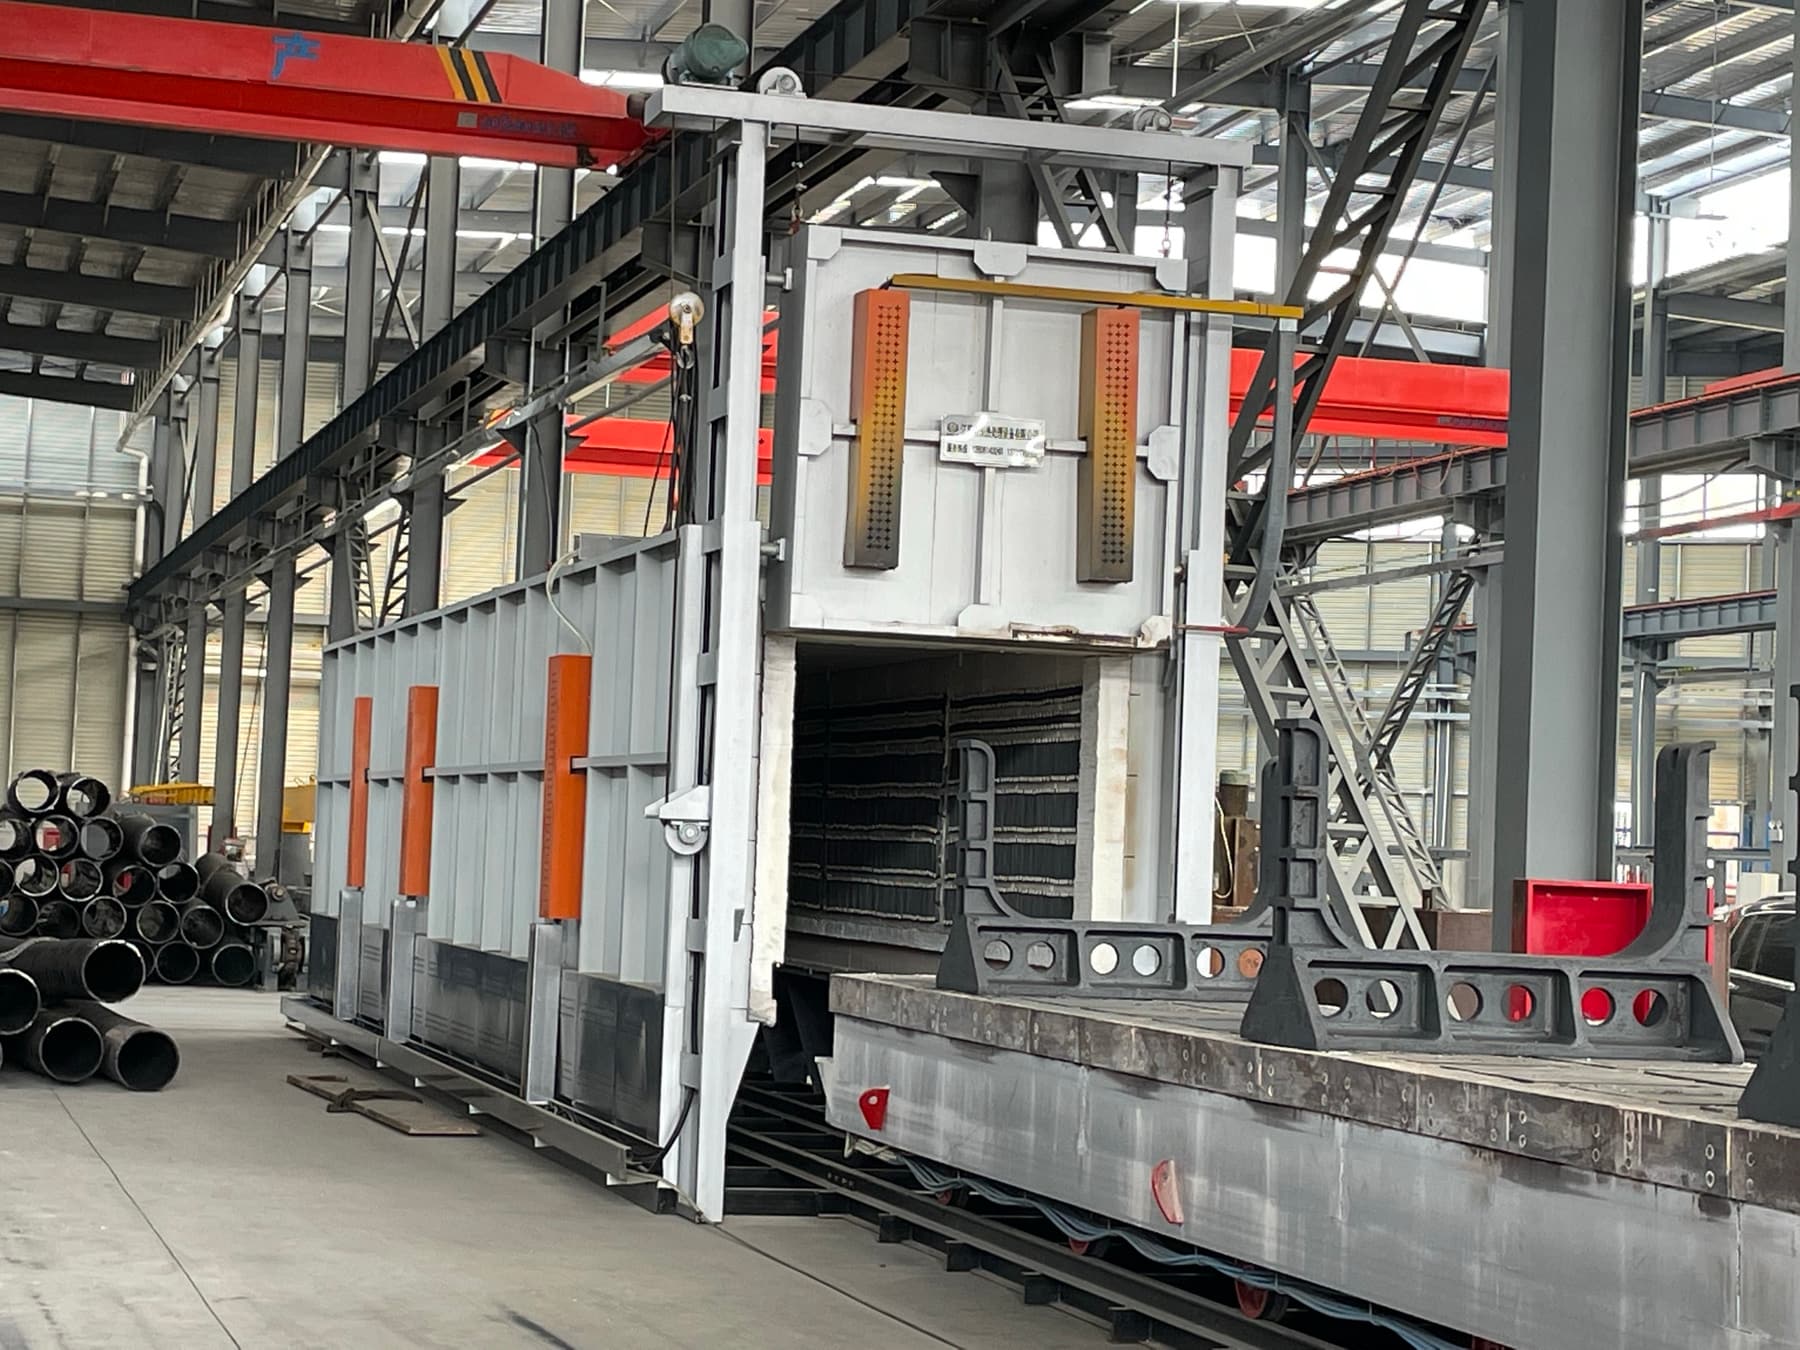
全自动十温区厢式电阻加热炉通过分区控温提高长管温度均匀性。配套914型11辊大口径精整矫直机组,并配置扩圆、酸洗、抛光、内孔处理和表面精整设备。
根据材料塑性、加工硬化特性、初始尺寸和目标规格分配冷轧、冷拔、减壁与扩圆道次,控制单道次变形量。
在关键冷加工阶段安排中间退火,恢复材料塑性并降低残余应力,为后续变形提供稳定组织基础。
外径、壁厚、椭圆度、直线度和长度在制造过程中同步复测,避免仅依靠最终检验发现偏差。
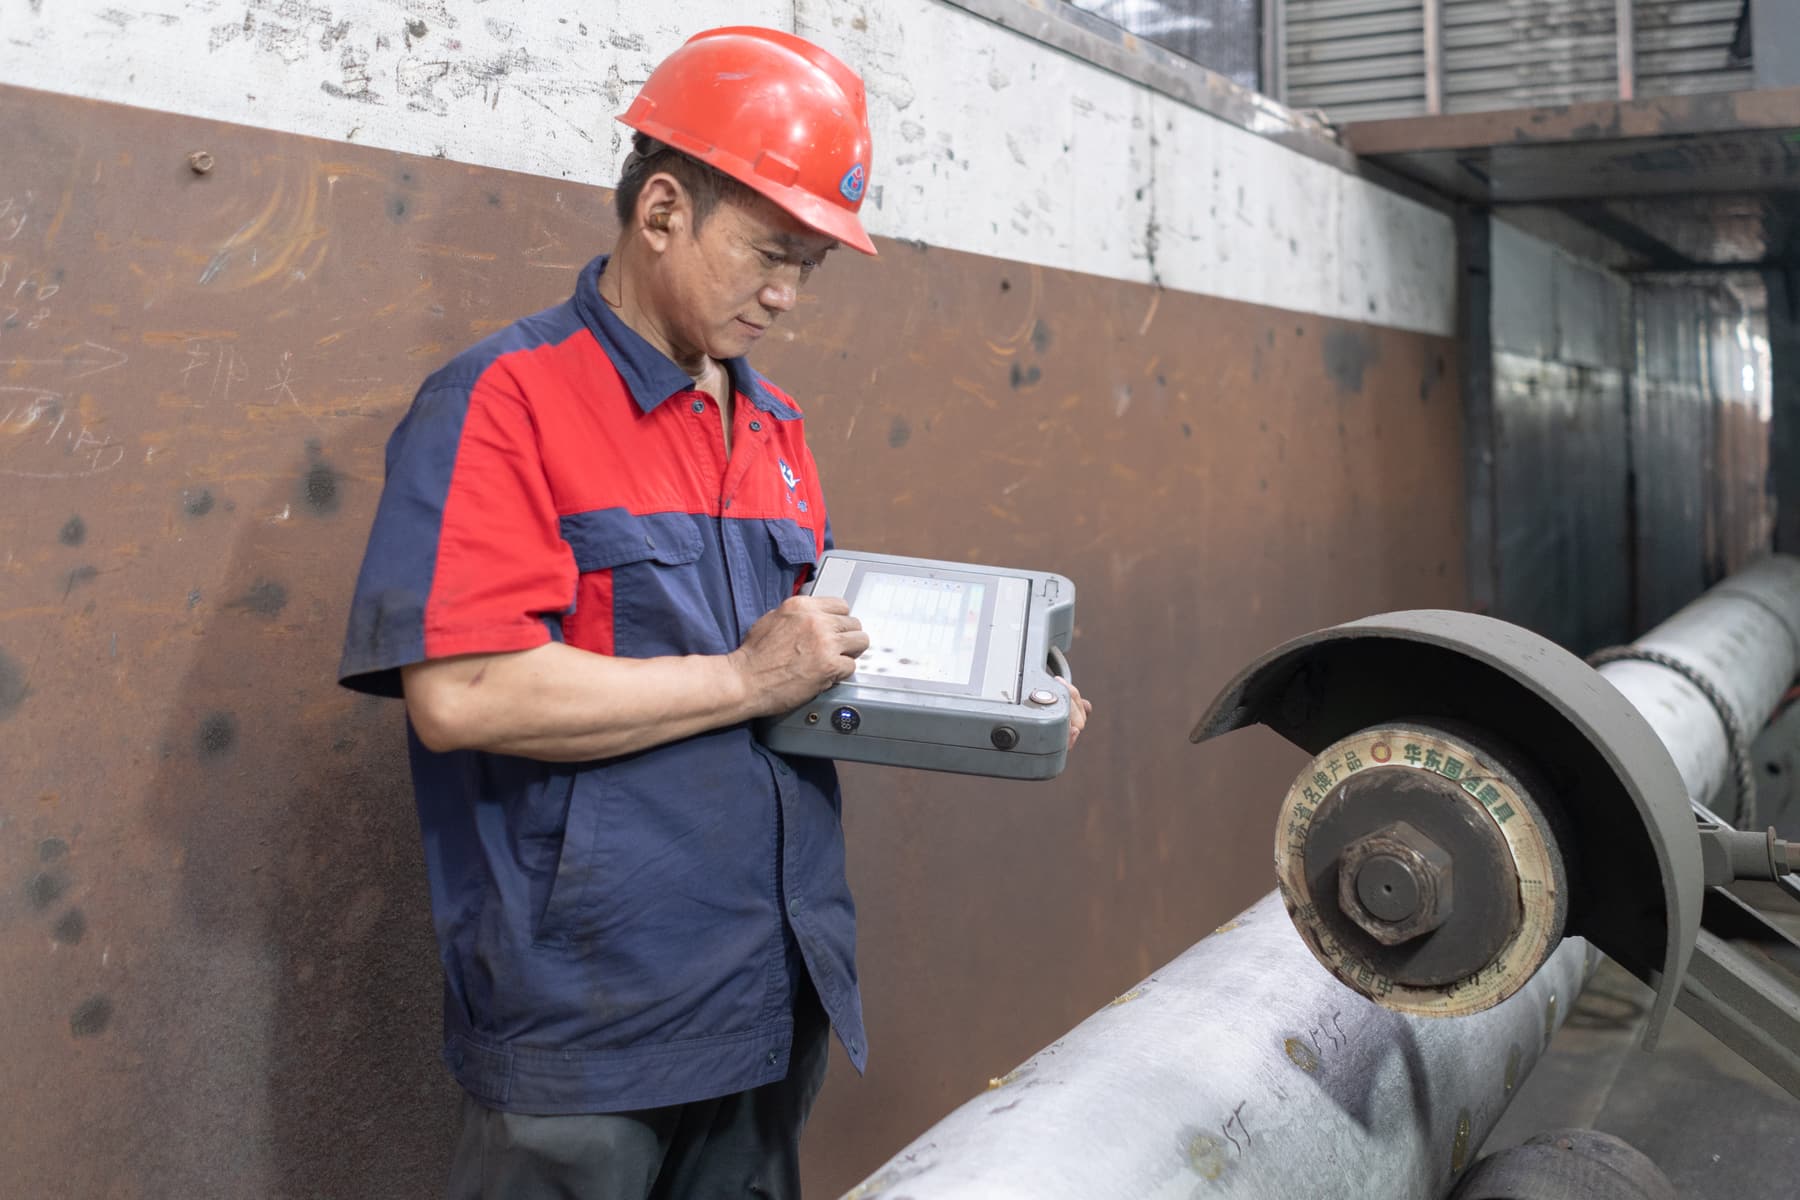
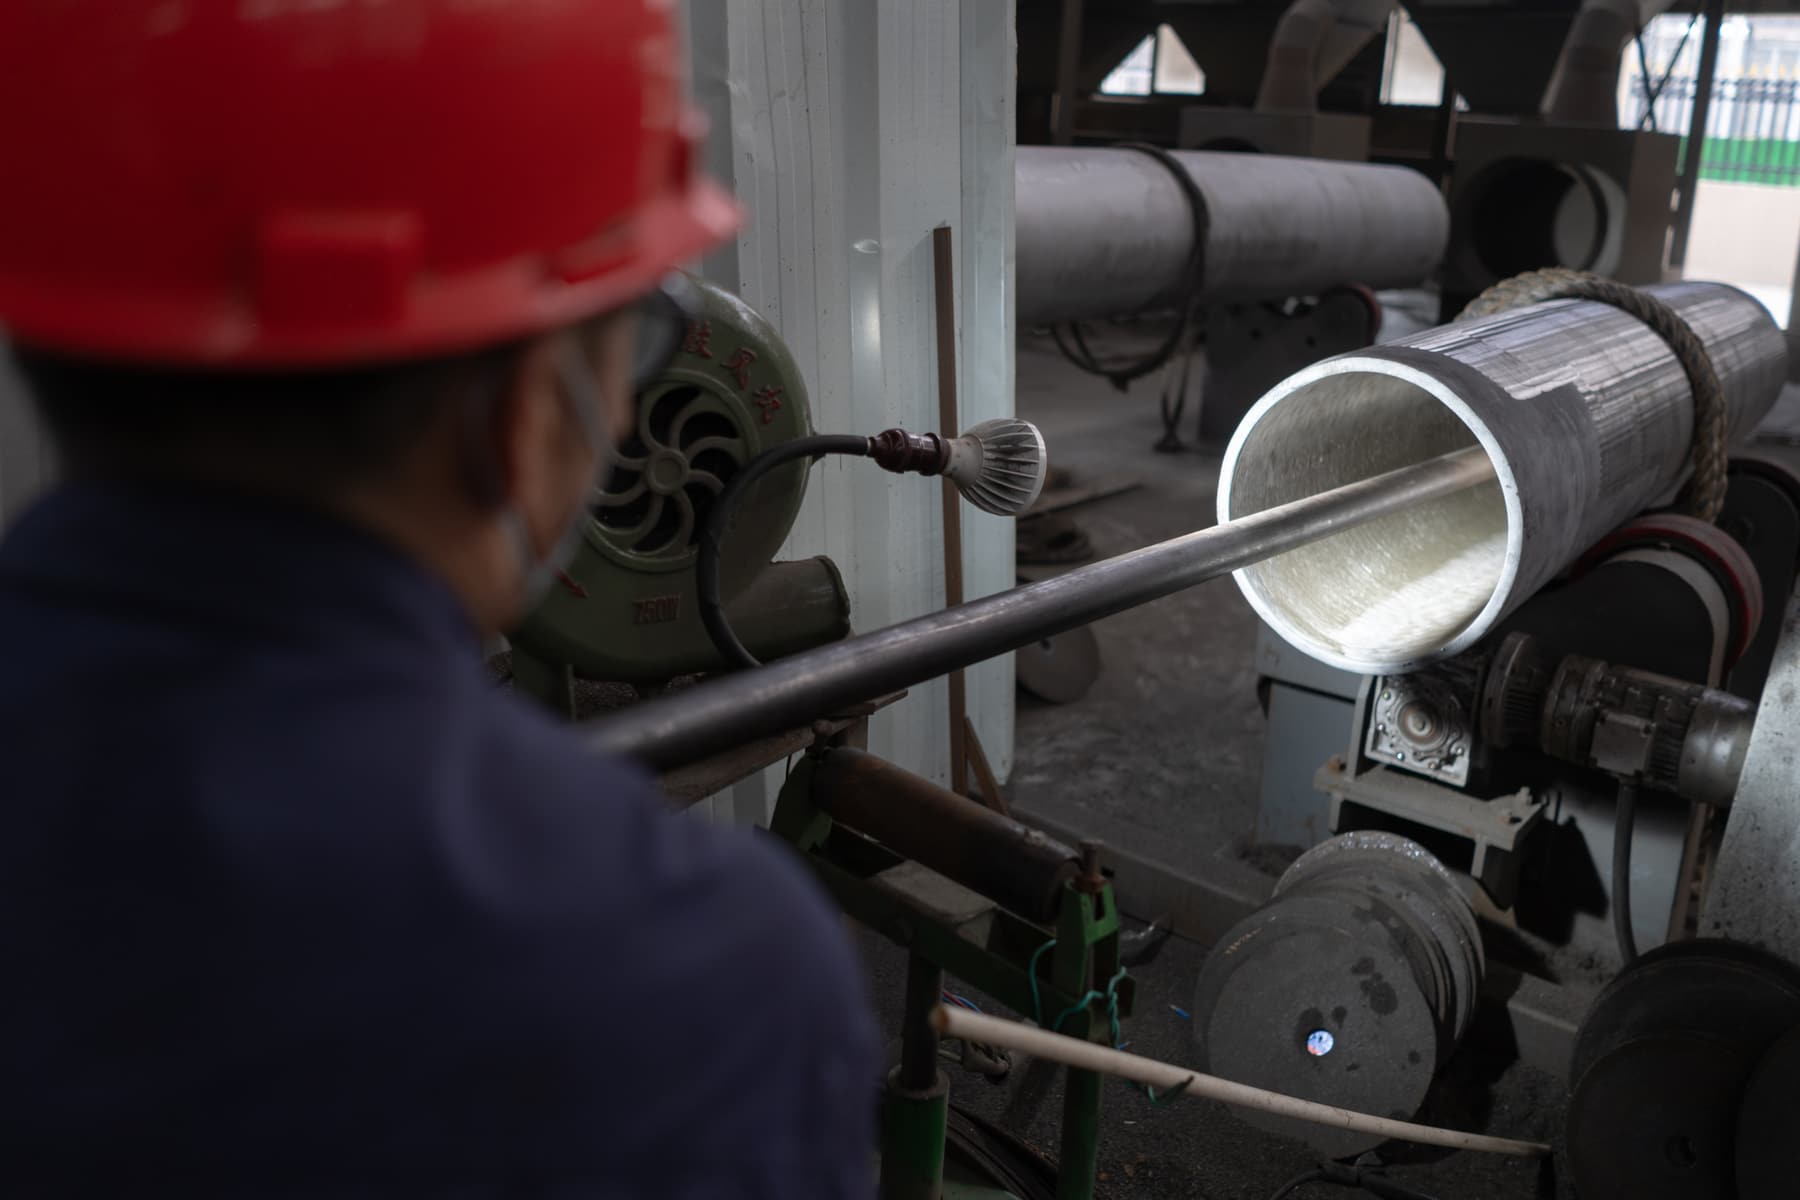
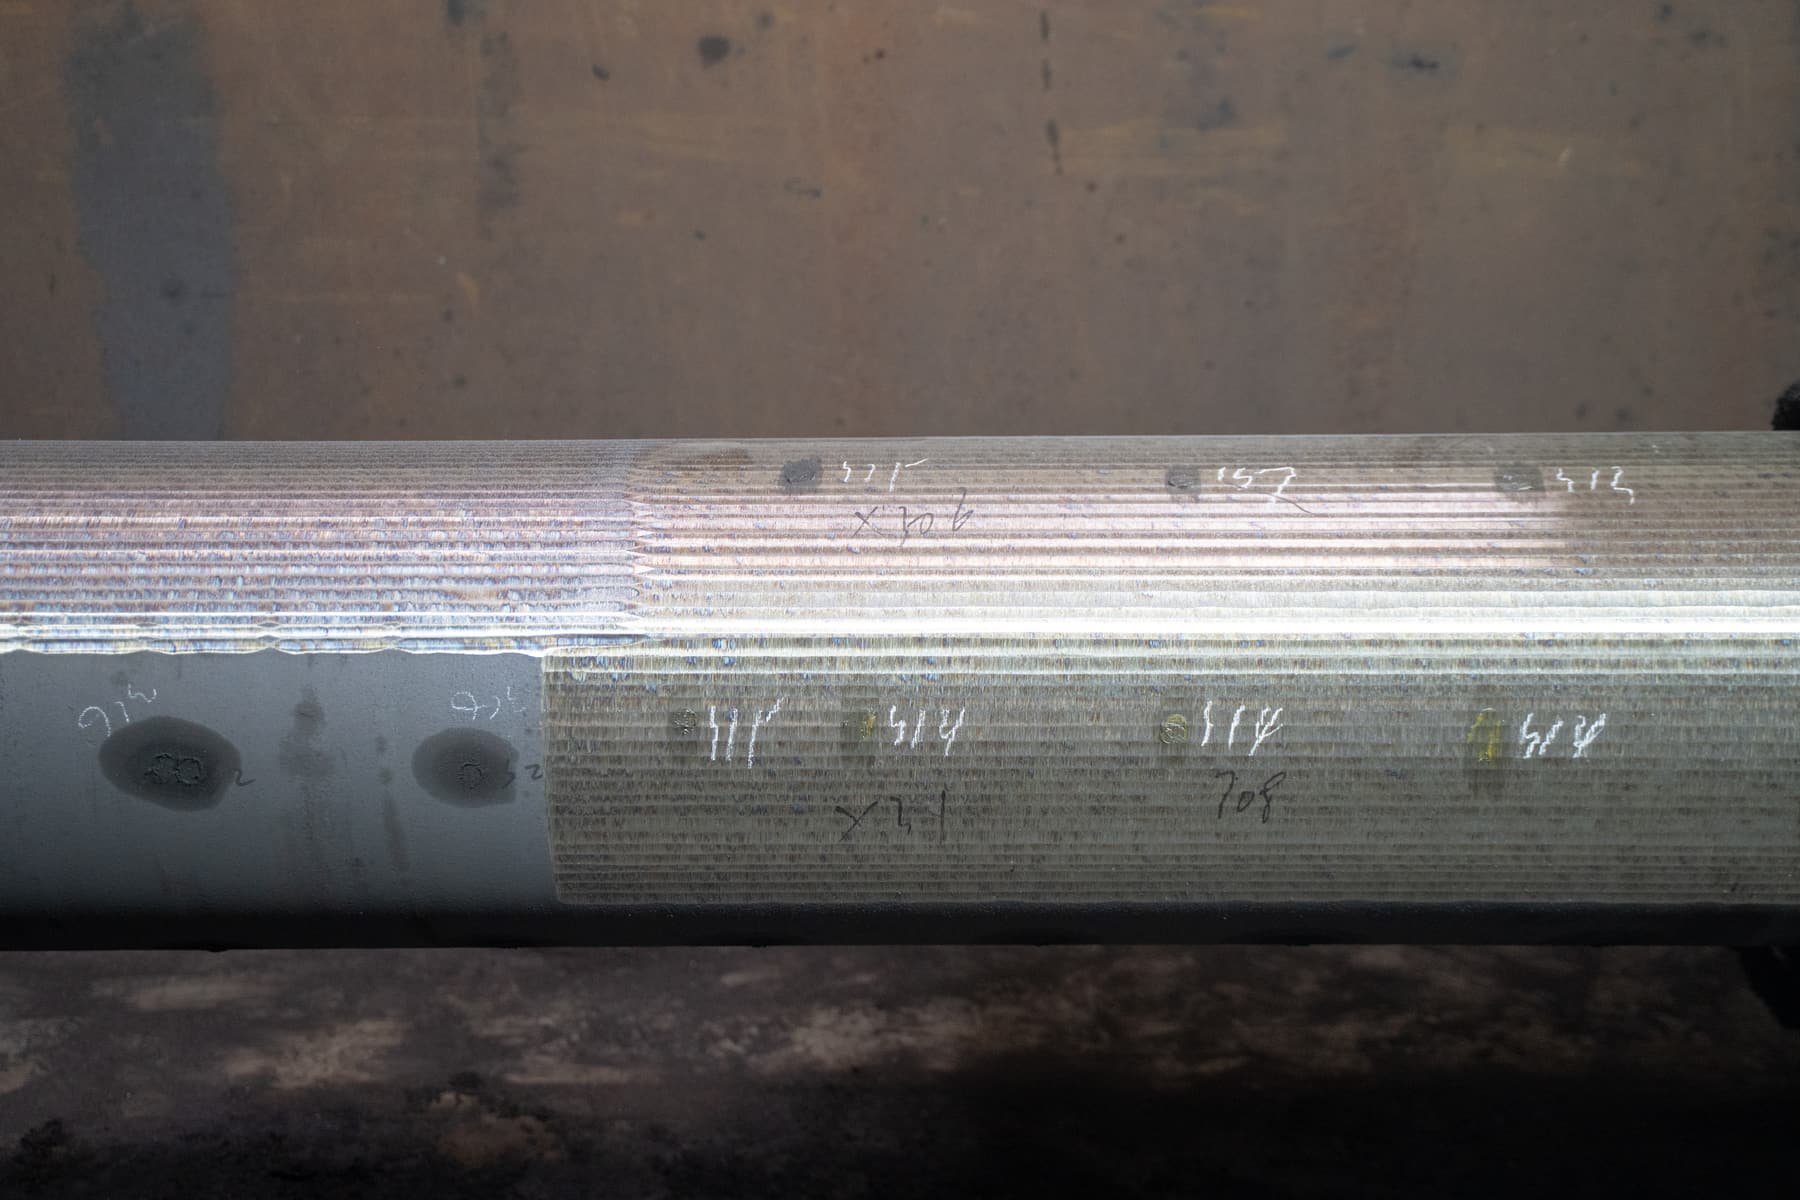
针对奥氏体不锈钢、双相钢、超级双相钢、镍基合金等不同材料配置中间退火、最终固溶或项目规定的热处理制度,协调控制组织性能、残余应力和尺寸稳定性。